









Manual operasi inspeksi akhir dan standar inspeksi
1. Tujuan
Standarisasi proses pemeriksaan produk jadi, berikan dasar penilaian, pastikan kualitas produk dapat memenuhi persyaratan pelanggan, mencegah produk yang tidak memenuhi syarat meninggalkan pabrik, menghindari kerugian ekonomi yang tidak perlu, meningkatkan efisiensi kerja, dan kepuasan pelanggan.
2. Ruang Lingkup Aplikasi
Cocok untuk inspeksi produk.
3. Kriteria pengambilan sampel
★3.1 Toleransi Dimensi dan Sifat Magnetik "Standar Pengambilan Sampel."
★3.2 Penampilan: Proses ini melibatkan pemeriksaan pengambilan sampel, dan bagian pengemasan bertanggung jawab atas pemeriksaan penuh.
★3.3 Kriteria penerimaan produk otomotif adalah nol cacat.
4. Kondisi pengujian
Lampu neon harus berada dalam jarak 1 meter dari meja.
5. Peraturan Kerja
★5.1 Tim inspeksi produk jadi bertanggung jawab atas pelaksanaan, pencatatan, dan umpan balik pekerjaan inspeksi.
★5.2 Metode pemeriksaan yang masuk akal harus ditentukan untuk semua produk, dan pemeriksaan harus dilakukan hanya setelah konfirmasi.
★5.3 Metode pemeriksaan khusus harus digunakan untuk produk dengan spesifikasi khusus.
★5.4 Meja kerja harus tetap bersih dan rapi. Bahan dengan spesifikasi serupa tidak boleh diuji pada meja kerja yang sama pada waktu yang sama untuk mencegah pencampuran.
★5.5 Proses pemeriksaan harus dilakukan dengan hati-hati untuk menghindari goresan pada lapisan permukaan atau sudut yang hilang karena saling bertabrakan.
6. Alat ukur penting untuk inspeksi, serta persyaratan penggunaan dan pemeliharaannya
★6.1 Alat ukur penting untuk pemeriksaan produk: berbagai kaliper Vernier, mikrometer, indikator dial, penggaris sudut siku-siku, balok V-, pengukur sudut universal, antena, radiometer, proyektor, dan alat ukur tambahan lainnya yang dibuat khusus.
★6.2 Sebelum pemeriksaan, periksa apakah alat ukur dalam kondisi baik dan lakukan kalibrasi dengan baik.
★6.3 Jika ditemukan toleransi ukuran yang tidak normal selama proses inspeksi, alat ukur yang digunakan harus dikalibrasi ulang dan dikonfirmasi.
★6.4 Selama proses pengukuran, kepala pengukur alat ukur harus rata dengan permukaan produk agar tidak mempengaruhi penyimpangan pembacaan.
★6.5 Bila alat ukur tidak digunakan, alat tersebut harus dalam keadaan nol dan diletakkan pada posisi yang ditentukan. Jika tidak digunakan lebih dari 2 hari, sebaiknya dilapisi dengan minyak khusus anti karat untuk mencegah korosi.
★6.6 Alat ukur harus ditangani dengan hati-hati untuk menghindari penyimpangan pengukuran yang disebabkan oleh getaran.
★6.7 Jika ada penyimpangan dalam kuantitas, laporkan perbaikan tepat waktu untuk menghindari penyalahgunaan dan mempengaruhi kualitas produk.
7. Proses Inspeksi
→1. Verifikasi konsistensi produk antara barang fisik, label, catatan pengiriman, dan catatan pesanan (sebelum pemeriksaan, bandingkan secara cermat barang fisik dengan kartu label dan detail pesanan mengenai No. model, spesifikasi, jenis pelapis, dan jumlah untuk mencegah kebingungan bahan).
→2. Verifikasi jumlah material yang masuk.
→3. Konfirmasikan orientasi produk.
→4. Ukur dimensi ke segala arah menggunakan jangka sorong (sampel 2-5 buah).
→5. Periksa secara acak toleransi dimensi, termasuk paralelisme, tegak lurus, kebulatan, dan Konsentrisitas.
→6. Melakukan pemeriksaan kualitas permukaan (permukaan akhir, chamfering, kualitas pelapisan, dll.).
→7. Menyimpan catatan inspeksi.
→8. Isi "Transfer Produk-dalam Formulir Inventaris".
→9. Tampilkan label yang memenuhi syarat (untuk produk yang memerlukan uji pelapisan, uji semprotan garam, PCT, uji jatuh, dll.). Awalnya, tempatkan label "Uji"; ganti dengan label "Memenuhi Syarat" setelah lulus tes.
→10. Lakukan pemeriksaan permukaan secara menyeluruh pada bagian pengemasan.
→11. Melakukan pengujian kinerja dan inspeksi proses.
→12. Verifikasi kualitas produk dan persyaratan pengemasan setelah pengemasan.
→13. Konfirmasikan produk yang tidak-sesuai.
→14. Verifikasi jumlah total.
→15. Segera mengatur pengerjaan ulang atau perbaikan produk yang cacat.
8. Klasifikasi Warna

Tas Putih: Produk yang Akan Diperiksa

Kantong Merah: Produk Demagnetisasi

Tas Kuning: Produk Retouched

Tas Biru: Produk Pelengkap

Kotak Putih: Bahan Limbah

Kotak Merah : Sampah Olahan

Kotak Kuning: Pemrosesan Ulang atau Pemanfaatan

Kotak Biru: Produk Pelengkap
9. Metode dan standar inspeksi
Untuk produk yang memerlukan pengujian, atur atau beri tahu pengujian yang relevan (seperti pengujian pelapisan, pengujian semprotan garam, pengujian PCT, pengujian penuaan, pengujian HAST, pengujian pembasahan, dll.) dalam waktu 2 jam setelah menerima produk. Jika produk mempunyai persyaratan khusus, spesifikasi khusus harus diikuti.
9.1 Metode dan standar inspeksi orientasi

Tes Berorientasi Produk Kecil Umum-
Barang:Orientasi
Peralatan:Batang magnet, koil Demagnetisasi
Standar:Memenuhi persyaratan pesanan atau gambar
Alur radial atau bentuk tidak beraturan harus diamati dengan lembar pengamatan garis fluks magnet setelah magnetisasi untuk memeriksa apakah arah garis fluks magnet sesuai dengan gambar.
Metode Kalibrasi:
Arah orientasinya ditentukan oleh arah gaya magnet batang magnet. Untuk produk berbentuk persegi besar, identifikasi orientasi memerlukan penggunaan pelat besi: arah menempelnya produk dengan kuat pada pelat menunjukkan orientasinya. Perhatikan bahwa batang magnet tidak boleh terkontaminasi bubuk magnet atau partikel logam. Pelat besi sebaiknya dibungkus dengan kantong plastik atau selotip untuk mencegah goresan lapisan permukaan. Untuk produk yang tidak mengandung magnet atau produk yang memerlukan pengerjaan ulang pelapisan listrik, orientasi dapat diidentifikasi melalui kumparan demagnetisasi – rasa terberat sesuai dengan orientasi yang benar.
Ketika ukuran arah orientasi bahan baku berbeda dari ukuran arah lainnya dalam jarak 2,5 mm, fenomena kesalahan orientasi mudah terjadi selama pemrosesan. Oleh karena itu, produk jadi harus diperiksa sepenuhnya untuk orientasinya. Alur pemeriksaan lembaran hitam yang tidak diperiksa sepenuhnya harus diperiksa sepenuhnya untuk orientasi oleh produk jadi.
Catatan: Setelah konfirmasi orientasi produk, gaya magnet permukaan harus samaKurang dari atau sama dengan 100GS karena tarikan batang magnet.
Tes Orientasi Kotak Besar
Barang:Orientasi
Peralatan:Batang magnet, koil Demagnetisasi
Standar:Memenuhi persyaratan pesanan atau gambar
Alur radial atau bentuk tidak beraturan harus diamati dengan lembar pengamatan garis fluks magnet setelah magnetisasi untuk memeriksa apakah arah garis fluks magnet sesuai dengan gambar.
Metode Kalibrasi:
Arah orientasinya ditentukan oleh arah gaya magnet batang magnet. Untuk produk berbentuk persegi besar, identifikasi orientasi memerlukan penggunaan pelat besi: arah menempelnya produk dengan kuat pada pelat menunjukkan orientasinya. Perhatikan bahwa batang magnet tidak boleh terkontaminasi bubuk magnet atau partikel logam. Pelat besi sebaiknya dibungkus dengan kantong plastik atau selotip untuk mencegah goresan lapisan permukaan. Untuk produk yang tidak mengandung magnet atau produk yang memerlukan pengerjaan ulang pelapisan listrik, orientasi dapat diidentifikasi melalui kumparan demagnetisasi – rasa terberat sesuai dengan orientasi yang benar.
Ketika ukuran arah orientasi bahan baku berbeda dari ukuran arah lainnya dalam jarak 2,5 mm, fenomena kesalahan orientasi mudah terjadi selama pemrosesan. Oleh karena itu, produk jadi harus diperiksa sepenuhnya untuk orientasinya. Alur pemeriksaan lembaran hitam yang tidak diperiksa sepenuhnya harus diperiksa sepenuhnya untuk orientasi oleh produk jadi.
Catatan: Setelah konfirmasi orientasi produk, gaya magnet permukaan harus samaKurang dari atau sama dengan100GS karena daya tarik batang magnet.

9.2 Metode pemeriksaan dan standar toleransi dimensi, bentuk, dan posisi
★9.2.1 Periksa secara ketat sesuai dengan persyaratan pesanan dan gambar. Untuk produk dengan gambar terlampir, tinjau dengan cermat persyaratan pada gambar untuk menghindari kesalahan pemeriksaan.
★9.2.2 Saat mengukur toleransi dimensi, mikrometer-presisi tinggi harus digunakan. Jika mikrometer tidak tersedia, kaliper Vernier dengan tampilan digital atau kaliper Vernier digital harus digunakan (saat mengukur lubang internal, pastikan kaliper dikalibrasi dengan benar sebelum digunakan).
★9.2.3 Untuk setiap toleransi dimensi, catat 20 parameter asli, dokumentasikan nilai maksimum dan minimum untuk setiap penyimpangan; untuk toleransi bentuk dan posisi, catat hanya nilai maksimumnya.
★9.2.4 Persyaratan pengendalian untuk berbagai toleransi dimensi serta toleransi bentuk dan posisi. (Sebelum pemeriksaan produk, verifikasi bahwa pesanan dan gambar sudah konsisten. Jika ditemukan perbedaan, segera berikan umpan balik dan konfirmasi.)
|
Memeriksa Barang |
Peralatan Pengujian |
Standar Penerimaan | Penanganan Pengecualian |
|
Ukuran perbedaan umum |
Kaliper mikro atau kaliper Vernier Pastikan keakuratan pengukur |
Persyaratan pemesanan dan gambar | Laporkan segera setiap anomali dan kerjakan ulang jika diperlukan. Untuk item yang dapat dilepaskan, simpan catatan pelepasan yang benar dan verifikasi apakah item tersebut memerlukan pemrosesan terpisah. |
|
Ukuran kemiringan C atau R |
Pengukur radius jangka sorong |
Persyaratan pesanan. | |
|
Vertikalitas ⊥ |
Busur derajat universal atau Kotak, gergaji ukir, atau Indikator dial khusus |
Persyaratan pesanan atau gambar, Tidak ada persyaratan khusus: "Standar Toleransi Bentuk dan Jabatan". |
|
|
Kedalaman paralelisme ∥ |
Mikrokaliper |
||
|
Konsentrisitet ◎ |
Kaliper Vernier atau indikator dial khusus |
||
|
Kebulatan ○ |
Alur khusus berbentuk V- dan grafik persentase |
||
|
Kebosanan |
Pelat datar, penggaris tepi lurus, pengukur antena |

9.2.5 Diagram pemeriksaan vertikalitas

Membentuk:Lingkaran dan cincin
Ilustrasi:Gulung produk pada permukaan datar (sebaiknya pada permukaan miring) untuk memeriksa apakah produk berayun secara signifikan dari sisi ke sisi. (Jika produk terlalu tipis sehingga ayunannya tidak terlihat, jangan tekan tombol ini.)
Mengukur Akurasi:Metode pengukuran kasar digunakan untuk produk yang pelanggannya tidak memiliki persyaratan khusus untuk Vertikalitas.

Membentuk:Persegi, berbentuk-busur
Ilustrasi:Sejajarkan produk dalam arah yang sama dan gunakan penggaris untuk memeriksa kesejajaran depan-ke-belakang yang rapi dan tidak adanya tonjolan atau lekukan yang tidak rata. (Untuk produk memanjang)
Mengukur Akurasi:Metode pengukuran kasar digunakan untuk produk yang pelanggannya tidak memiliki persyaratan khusus untuk Vertikalitas.

Membentuk:Persegi, berbentuk-busur
Ilustrasi:Sejajarkan produk searah dengan permukaan datar. Gunakan penggaris untuk memeriksa celah antara produk dan kedua sisinya. (Untuk produk panjang)
Mengukur Akurasi:Metode pengukuran kasar digunakan untuk produk yang pelanggannya tidak memiliki persyaratan khusus untuk Vertikalitas.

Membentuk:Spesifikasi apa pun
Ilustrasi:Pegang produk dengan tangan kiri Anda pada permukaan pengukur dan putar pegangan belakang dengan tangan kanan Anda hingga produk bersentuhan erat dengan permukaan pengukur.
Mengukur Akurasi:Metode pengukuran kasar digunakan untuk produk yang pelanggannya tidak memiliki persyaratan khusus untuk Vertikalitas.

Membentuk:Spesifikasi apa pun
Ilustrasi:Tekan persegi pada produk dan periksa celah antara permukaan datar dan persegi. Kemudian ukur celahnya dengan alat pengukur antena.
Mengukur Akurasi:Metode pengukuran kasar digunakan untuk produk yang pelanggannya tidak memiliki persyaratan khusus untuk Vertikalitas.

Membentuk:Spesifikasi apa pun
Ilustrasi:Produk terpasang erat pada sisi 90 derajat. Gunakan kepala pengukur dial gauge untuk mengukur empat titik diagonal di tepi atas produk, dan periksa nilai deviasi ayunan dial gauge yang diukur dengan empat titik.
Kotak bergerak ke atas dan ke bawah, mengukur deviasi ayunan dial gauge di bagian atas dan bawah.
Mengukur Akurasi:Metode pengukuran yang tepat digunakan untuk produk yang pelanggannya memiliki persyaratan vertikal.
9.2.6 Pengukuran toleransi dimensi, bentuk, dan posisi untuk produk berbagai bentuk
Saat memeriksa aksesori terkait untuk produk, ikuti dengan ketat persyaratan pesanan. (Untuk produk dengan beberapa bagian yang dirakit dengan celah, periksa sekitar 5% sampel; untuk produk dengan lubang posisi, periksa sekitar 10% sampel; untuk produk yang memerlukan inspeksi individual, seperti batang bushing dan lembaran baja selenium yang dilapisi, lakukan inspeksi penuh sebelum pengiriman.
9.2.6.1 Inspeksi Silinder/Bola

|
Memeriksa Barang |
Alat Inspeksi |
Metode dan Persyaratan Tes |
Foto |
|
Diameter luar D atau Φ |
Mikrometer luar atau jangka sorong |
Ukur lingkaran luar pada kedua ujung dan tengahnya dengan mikrometer minimal tiga titik. (Ukur satu titik untuk produk lembaran) Cukup gunakan jangka sorong untuk mengukur diameter luar. |
|
|
Tinggi atau Ketebalan H atau T atau L |
Mikrometer luar atau jangka sorong |
Ukur setidaknya tiga titik di tepi dan tengah. |
|
|
Kebulatan ○ |
Pengukur alur dan putaran V-khusus |
Tempatkan produk ke dalam alur berbentuk V-buatan sendiri, ukur dengan dial gauge, putar produk, dan baca nilai deviasi ayunan penunjuk. |
|
|
Vertikalitas ⊥ |
busur derajat universal, persegi, gergaji ukir, atau indikator dial khusus |
Pegang produk dengan tangan kiri Anda pada permukaan pengukur dan putar pegangan belakang dengan tangan kanan Anda hingga produk bersentuhan erat dengan permukaan pengukur. Lihat 9.2.5 untuk pemilihan metode pengujian yang sesuai bila diminta oleh pelanggan. |
|
|
Kedalaman paralelisme ∥ |
Mikrometer luar |
Ukur beberapa titik pada bidang yang memiliki setidaknya empat titik, dan ambil selisih antara nilai maksimum dan minimum. |
|


9.2.6.2 Inspeksi Silinder/Bola

|
Memeriksa Barang |
Alat Inspeksi |
Metode dan Persyaratan Tes |
Foto |
|
Diameter luar D atau Φ |
Mikrometer luar atau jangka sorong |
Ukur lingkaran luar pada kedua ujung dan tengahnya dengan mikrometer minimal tiga titik. (Ukur satu titik untuk produk lembaran) Cukup gunakan jangka sorong untuk mengukur diameter luar. |
|
|
Tinggi atau Ketebalan H atau T atau L |
Mikrometer luar atau jangka sorong |
Ukur setidaknya tiga titik di tepi dan tengah. |
|
|
Kebulatan ○ |
Pengukur alur dan putaran V-khusus |
Tempatkan produk ke dalam alur berbentuk V-buatan sendiri, ukur dengan dial gauge, putar produk, dan baca nilai deviasi ayunan penunjuk. |
|
|
Vertikalitas ⊥ |
Busur derajat universal atau Indikator dial persegi, gergaji ukir, atau Kustom |
Pegang produk dengan tangan kiri Anda pada permukaan pengukur dan putar pegangan belakang dengan tangan kanan Anda hingga produk bersentuhan erat dengan permukaan pengukur. Lihat 9.2.5 untuk pemilihan metode pengujian yang sesuai bila diminta oleh pelanggan. |
|
|
Kedalaman paralelisme ∥ |
mikrometer luar |
Ukur beberapa titik pada bidang yang memiliki setidaknya empat titik, dan ambil selisih antara nilai maksimum dan minimum. |
|


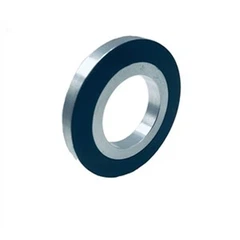
9.2.6.3 Inspeksi cincin

|
Memeriksa Barang |
Alat Inspeksi |
Metode dan Persyaratan Tes |
Foto |
|
Diameter luar D atau Φ |
Mikrometer luar atau jangka sorong |
Ukur lingkaran luar pada kedua ujung dan tengahnya dengan mikrometer minimal tiga titik. (Ukur satu titik untuk produk lembaran) Cukup gunakan jangka sorong untuk mengukur diameter luar. |
|
|
Ukuran lubang D atau Φ |
Mikrometer luar atau jangka sorong |
Kepala pengukur harus dipasang pada lingkaran dalam produk dan mengukur lebih dari tiga titik. |
|
|
Ketinggian H atau T atau L |
Mikrometer luar atau jangka sorong |
Ukur setidaknya tiga titik di tepi dan tengah. |
|
|
Konsentrisitet ◎ |
jangka sorong |
Ukur di beberapa titik di sepanjang dinding pipa dan hitung selisih antara nilai maksimum dan minimum. Perlengkapannya juga dapat diukur dengan dial gauge. |
|
|
Vertikalitas ⊥ |
Busur derajat universal atau Indikator dial persegi, gergaji ukir, atau Kustom |
Pegang produk dengan tangan kiri Anda pada permukaan pengukur dan putar pegangan belakang dengan tangan kanan Anda hingga produk bersentuhan erat dengan permukaan pengukur. Lihat 9.2.5 untuk pemilihan metode pengujian yang sesuai bila diminta oleh pelanggan. |
|
|
Kedalaman paralelisme ∥ |
Mikrometer luar |
Ukur beberapa titik pada bidang yang memiliki setidaknya empat titik, dan ambil selisih antara nilai maksimum dan minimum. |
|
|
Kebulatan ○ |
Indikator alur dan dial V-buatan sendiri |
Tempatkan produk pada alur-V-buatan sendiri, ukur dengan dial indikator, putar produk, dan baca nilai simpangan ayunan penunjuk. |
|


9.2.6.4 Uji persegi

|
Memeriksa Barang |
Alat Inspeksi |
Metode dan Persyaratan Tes |
Foto |
|
Panjang L Lebar W Tinggi H/T |
Mikrometer luar atau jangka sorong |
Ukur setidaknya lima titik di setiap sudut dan di tengah. |
|
|
Vertikalitas ⊥ |
Busur derajat universal atau Indikator dial persegi, gergaji ukir, atau Kustom |
Pegang produk dengan tangan kiri Anda pada permukaan pengukur dan putar pegangan belakang dengan tangan kanan Anda hingga produk bersentuhan erat dengan permukaan pengukur. Lihat 9.2.5 untuk pemilihan metode pengujian yang sesuai bila diminta oleh pelanggan. |
|
|
Kedalaman paralelisme ∥ |
Mikrometer luar |
Ukur setidaknya lima titik di setiap sudut dan tengah, dan ambil selisih antara nilai maksimum dan minimum. |
|


9.2.6.5 Inspeksi Bentuk Non-standar (termasuk Profil Bergelombang) (Produk yang memerlukan alat gerinda atau kasus khusus yang mengharuskan penggunaan-pengukur berhenti otomatis untuk pengukuran)

|
Memeriksa Barang |
Alat Inspeksi |
Metode dan Persyaratan Tes |
Foto |
|
|
Lebar/Bentang Atas/Bawah W/a |
Busur derajat universal jangka sorong |
Untuk nilai bentang dan sudut, jika bentang adalah sudut dan dimensi bentang tidak ditentukan, ubahlah menjadi nilai dimensi bentang. |
|
 |
|
Ketebalan Dinding T |
Pengukur mikrometer ketebalan dinding atau jangka sorong |
Ukur ketebalan dinding di beberapa titik di awal, akhir, dan tengah. |
|
|
|
Ketinggian H |
Mikrometer luar atau jangka sorong |
Ukur di setiap sudut dan beberapa titik di tengah, dengan minimal 3 titik. |
|
|
|
Vertikalitas ⊥ |
Busur derajat universal atau Persegi, gergaji ukir, atau Indikator dial khusus |
Pegang produk dengan tangan kiri Anda pada permukaan pengukur dan putar pegangan belakang dengan tangan kanan Anda hingga produk bersentuhan erat dengan permukaan pengukur. Lihat 9.2.5 untuk pemilihan metode pengujian yang sesuai bila diminta oleh pelanggan. |
|
|
|
Kedalaman Paralelisme ∥ |
Mikrometer luar |
Ukur setidaknya lima titik di setiap sudut dan tengah, dan ambil selisih antara nilai maksimum dan minimum. |
|
 |
|
Konsentrisitet ◎ |
Pengukur penghentian visual atau{0}}mandiri |
Ketebalan dinding secara visual sesuai dengan persyaratan gambar, dengan ukuran seragam dan tidak ada penyimpangan. |
|
|


9.2.6.6 Pemeriksaan produk beralur

Memeriksa Barang:Lebar alur
Alat Inspeksi:Persyaratan pesanan atau gambar
Metode dan Persyaratan Tes:Lebar slot harus seragam.

Memeriksa Barang:Kedalaman alur
Alat Inspeksi:Persyaratan pesanan atau gambar
Metode dan Persyaratan Tes:Secara umum, Kedalaman alur tidak boleh terlalu dangkal (yaitu, ukurannya tidak boleh terlalu kecil). Persyaratan khusus harus mengikuti urutan gambar.

Memeriksa Barang:Posisi slot
Alat Inspeksi:Persyaratan pesanan atau gambar
Metode dan Persyaratan Tes:Ukur jarak antara slot dan tepi produk di kedua sisi dan baca perbedaannya.
9.2.6.7 Pemeriksaan produk yang berlubang kecil, seperti cakram dan cincin

Memeriksa Barang:Toleransi posisi lubang kecil.
Alat Inspeksi:Persyaratan pesanan atau gambar.Item yang tidak ditentukan mengikuti Standar Toleransi Geometris.
Metode dan Persyaratan Tes:Ukur jarak antar lubang.
Memeriksa Barang:Toleransi Posisi Lubang Kecil.
Alat Inspeksi:Persyaratan Pemesanan atau Gambar.Item yang tidak ditentukan mengikuti Standar Toleransi Geometris.
Metode dan Persyaratan Tes:Ukur jarak antara dinding lubang dan tepi kiri dan kanan produk.

9.2.6.8 Pemeriksaan produk dengan lubang kecil, seperti bentuk persegi dan ubin

Memeriksa Barang: Toleransi posisi lubang kecil.
Alat Inspeksi: Persyaratan pesanan atau gambar. Item yang tidak ditentukan mengikuti "Standar Toleransi Bentuk dan Posisi".
Metode dan Persyaratan Tes: Ukur jarak antar lubang.

Memeriksa Barang: Toleransi posisi lubang kecil.
Alat Inspeksi: Persyaratan pesanan atau gambar. Item yang tidak ditentukan mengikuti "Standar Toleransi Bentuk dan Posisi".
Metode dan Persyaratan Tes: Ukur jarak antara lubang dan tepi melintang dan memanjang produk.

Memeriksa Barang: Pengukuran Kedalaman Lubang Countersunk.
Alat Inspeksi: Jangka sorong.
Metode dan Persyaratan Tes: Kedalaman lubang countersunk umumnya tidak boleh dangkal. (Kedalaman spesifik tergantung pada persyaratan pesanan)
9.2.6.9 Pemeriksaan lubang-pemosisian mandiri untuk produk lubang kecil
|
Memeriksa Barang |
Alat Inspeksi |
Standar Penerimaan |
Metode dan Persyaratan Tes |
Foto |
|
Toleransi posisi lubang kecil |
Perlengkapan pemosisian khusus |
Ikuti pesanan atau persyaratan gambar |
Masukkan dua lubang kecil ke dalam poros pencari. |
|

9.2.6.10 Pemeriksaan Dimensi Talang
Memeriksa Barang:Sudut talangukuran
Alat Inspeksi:jangka sorong
Standar Penerimaan:Persyaratan pesanan atau gambar
Metode dan Persyaratan Pengujian: Ukur setiap tepi talang (sudut siku-siku)

Memeriksa Barang:Sudut talangukuran
Alat Inspeksi:Pengukur radius
Standar Penerimaan:Persyaratan pesanan atau gambar
Metode dan Persyaratan Pengujian: Ukur setiap tepi talang (tepi bulat)

9.3 Metode inspeksi penampilan dan standar inspeksi
Permukaan produk buruk, dan produk dengan izin pengerjaan ulang harus dikerjakan ulang (kecuali yang diizinkan untuk dilepaskan), dan kualitas penampilan produk harus dijamin semaksimal mungkin.
Jika produk cacat dapat digunakan, simpanlah catatan pelepasan.
★9.3.1 Metode pemeriksaan penampilan
★9.3.1.1 Inspeksi visual terhadap penampilan produk.
★9.3.1.2 Produk kecil ditempatkan di atas karton dan disebar untuk diperiksa. Setelah memeriksa satu sisi, karton ditekan ke bawah, dan sisi lainnya diperiksa.
★9.3.1.3 Sisi harus diperiksa dengan tangan baris demi baris, dan uji hisap rantai magnetik dapat digunakan bila diperlukan.
★9.3.1.4 Untuk produk dengan lubang atau cincin yang dalam, periksa secara visual dengan cahaya di bawah-pengamatan tangan; lubang dangkal dapat diperiksa secara visual pada karton.
★9.3.2 Prinsip umum penilaian penampilan: Permukaan tidak boleh memiliki retakan yang jelas, lubang pasir, bintik-bintik, goresan, kawat pisau, gelembung pelapis, noda air pelapisan listrik, pelapisan listrik menguning, pelapisan terkelupas, dan fenomena yang tidak diinginkan lainnya. Permukaannya bisa dibersihkan dan diabaikan.
★9.3.3 Permukaan produk harus bersih dan bebas dari noda membandel yang tidak dapat dibersihkan.
★9.3.4 Standar pemeriksaan penampilan untuk produk dengan berbagai bentuk:
|
Klasifikasi Bentuk |
Kriteria Inspeksi Visual |
|
Lingkaran/Kotak |
1. Perhatikan diameter luar dan permukaan sempit untuk melihat apakah ada cacat, seperti sudut yang hilang. |
|
Cincin |
1. Perhatikan apakah terdapat fenomena retakan atau pecah sudut pada bagian tepi lubang. 2. Perhatikan apakah ada cacat, misalnya ada sudut yang hilang pada diameter luar. 3. Tidak ada penyimpangan posisi yang jelas dalam inspeksi visual Konsentrisitas. |
|
Gelombang Standar |
1. Jika itu adalah produk pemotongan kawat-, permukaan kawat molibdenum harus seragam dan tidak menghitam. 2. Ketebalan dinding konsentris, tidak ada deviasi, dan tidak ada gerinda yang menonjol pada kedua sisi luar R. |
|
Produk Lubang |
1. Perhatikan apakah terdapat fenomena retakan atau pecah sudut pada bagian tepi lubang. 2. Apakah posisi lubang memenuhi persyaratan gambar. 3. Apakah ada penyimpangan jarak lubang? 4. Apakah Kedalaman lubang dalam memenuhi persyaratan gambar. |
|
Produk Berlekuk |
1. Apakah posisi alur memenuhi persyaratan gambar. 2. Apakah terdapat fenomena karat dan menghitam pada lapisan alur. 3. Periksa apakah Kedalaman dan lebar alur tidak normal. |
|
Asing lainnya |
1. Periksa kesesuaian penampilan secara ketat sesuai dengan gambar. |
9.3.5 Standar pemeriksaan pelapisan: (Warna pelapis antar batch produk dalam urutan yang sama harus serupa, terutama untuk produk galvanis)
|
Benih |
Standar Inspeksi Pelapisan |
| Tembaga Nikel Nikel |
Warna permukaan seragam, tanpa bintik karat, noda kuning, noda air, dan noda buruk lainnya; tidak ada gelembung, retakan, pori-pori, gerinda, atau cacat lapisan lainnya yang terlihat. |
|
Nikel Hitam |
Warna permukaannya seragam dan hitam, tanpa bintik karat, bekas kuning, bekas air, atau noda jelek lainnya. |
| Seng Biru dan Putih |
Lapisan harus berwarna biru dan putih seragam, dengan sedikit interferensi pola warna diperbolehkan. Harus bebas dari noda karat, noda kuning, noda air, seng hilang, atau cacat lainnya. Cacat yang terlihat seperti gelembung, retakan, pori-pori, atau gerinda tidak diperbolehkan. |
|
Warna Seng |
Permukaannya harus jernih dan cerah dengan warna pelangi, dan tidak boleh ada adhesi atau kebocoran putih. Tidak ada cacat lapisan yang terlihat seperti gelembung, retak, pori-pori, gerinda, dll. |
|
Seng Hitam |
Permukaannya harus berwarna hitam tanpa goresan atau kebocoran putih yang terlihat. Tidak boleh ada cacat lapisan yang terlihat seperti gelembung, retakan, pori-pori, atau gerinda. |
| Nikel-Kaleng Timah |
Warna lapisan harus seragam, bebas dari bintik-bintik putih-kekuningan dan pola kristal timah, serta bebas dari cacat yang terlihat seperti gelembung, retakan, pori-pori, dan gerinda. |
| Nikel-Berlapis Emas |
Lapisan harus berwarna kuning keemasan cerah dengan warna seragam dan tidak ada cacat yang terlihat seperti kabut, pemutihan, melepuh, retak, porositas, atau duri. |
| Nikel-Berlapis Perak |
Putih, agak biru, tanpa perubahan warna kuning, bekas air, gelembung, retakan, pori-pori, gerinda, dan cacat lapisan lainnya yang terlihat. |
|
Nikel-Berselubung Kromium |
Perak cerah-putih, warna seragam, tidak ada perubahan warna kuning, bekas air, gelembung, retakan, pori-pori, gerinda, dan cacat lapisan lainnya yang terlihat. |
|
Fosforisasi |
Tidak ada kristal yang menguning, abu menggantung, atau kristal tebal yang terlihat jelas. |
|
Cat Elektroforesis |
Filmnya penuh dan mengkilap, dan tidak boleh ada lubang penyusutan, kulit jeruk, bekas aliran, tetesan gantung, atau bekas gantung yang jelas. |
|
Teflon |
Filmnya penuh dan mengkilap, dan penyusutan, kulit jeruk, bekas aliran, atau tetesan gantung tidak diperbolehkan. |
9.3.6 Jenis cacat penampilan yang umum dan standar inspeksi
|
Fenomena tidak sehat |
Standar penerimaan |
Foto |
Penanganan Pengecualian |
Perkataan |
|
| Lubang Semburan Pengotor |
Permukaan harus bebas dari kotoran dan pori-pori |
|
Lepaskan atau buang |
penyebab material |
|
|
Lubang |
Seharusnya tidak ada lubang pasir atau cekungan yang lebih besar dari D0,5 mm di permukaan |
|
Lepaskan atau buang |
penyebab material |
|
| Retak Internal |
Tidak ada permukaan yang retak |
|
Umumkan cek yang tidak valid di kertas |
Masalah pukulan atau materi |
|
|
|
Umumkan cek yang tidak valid di kertas |
penyebab material |
|||
| Rangkaian Listrik |
Tidak ada fenomena sirkuit magnet di permukaan |
|
Demagnetisasi dan-pelapisan ulang atau kerusakan serius (Produk pelapisan nikel atau epoksi dihilangkan terlebih dahulu, kemudian didemagnetisasi, dan akhirnya dilapisi listrik) |
Gaya magnet permukaan terlalu tinggi sebelum pelapisan listrik |
|
|
|
|||||
|
Goresan Polandia |
Seharusnya tidak ada pola "fosfor ikan" yang jelas di permukaan |
|
Rilis, pengerjaan ulang, atau memo (Produk pelapisan nikel atau epoksi dihilangkan terlebih dahulu, kemudian digiling, dan akhirnya dilapisi dengan listrik) |
Penggilingnya terlalu keras, kecepatannya terlalu cepat, dan amplasnya terlalu tajam |
|
|
Permukaannya tidak boleh memiliki cetakan sutra amplas yang jelas |
|
Amplasnya terlalu kasar, atau teknik penggilingannya salah, atau gayanya tidak tepat |
|||
|
Kawat Roda Gerinda |
Permukaannya tidak boleh memiliki kawat roda gerinda yang terlihat jelas |
|
Rilis, pengerjaan ulang, atau memo (Produk pelapisan nikel atau epoksi dihilangkan terlebih dahulu, kemudian digiling, dan akhirnya dilapisi dengan listrik) |
Alasan untuk melakukan penggilingan besar atau-mengiris dua sisi |
|
|
Cacat Kristalisasi |
Kerugian dari kristalisasi adalah 30% luas permukaannya hilang, |
|
biarkan sb. lulus |
penyebab material |
|
|
Pojok Tidak Terisi |
Permukaan tidak boleh mempunyai cacat sudut yang lebih besar dari D1. Produk yang melebihi spesifikasi D1 dapat disetujui untuk standar D2, dengan satu cacat diperbolehkan per permukaan dan dua cacat per produk. |
|
Lepaskan atau tambah sudut untuk mengerjakan ulang atau membuang (Produk pelapisan nikel atau epoksi dihilangkan terlebih dahulu, kemudian sudut-sudutnya diisi, dan terakhir dilapisi listrik untuk pengerjaan ulang) |
Suhu memasak terlalu tinggi, atau perbedaan suhu terlalu besar sehingga mengakibatkan kekurangan oksida |
|
|
|
Irisan memiliki tepi atau sudut yang hilang, atau irisan tidak terpotong dengan benar. |
||||
|
|
Pemrosesan atau perlindungan sirkulasi yang tidak tepat |
||||
|
Retak Tepi |
Produk-pelapis gulungan-berukuran kecil tidak boleh menunjukkan tepi terkelupas atau retak; Produk yang dilapisi-ukuran gantung-berukuran besar mungkin memiliki retakan kecil hingga |
|
Rilis, pengerjaan ulang, atau memo (Produk-berlapis nikel atau epoksi terlebih dahulu dihilangkan, kemudian bagian tepinya dilepas untuk mengimbangi sudutnya, dan terakhir, dilapisi listrik untuk pengerjaan ulang) |
Billet mungkin bertabrakan selama pemrosesan atau aliran |
|
|
Riak |
Lubang bagian dalam tidak boleh memiliki talang |
|
Umumkan cek yang tidak valid di kertas |
Alasan terjadinya lubang mungkin karena oksidasi |
|
|
Pisau Pemotong |
Permukaannya tidak bisa merasakan sentuhan |
|
Rilis, pengerjaan ulang, atau memo (Produk pelapisan nikel atau epoksi dihilangkan terlebih dahulu, kemudian digiling, dan akhirnya dilapisi dengan listrik) |
Alasan pemrosesan pemotongan |
|
|
|
|||||
|
Filamen Molibdenum |
Tidak boleh ada kawat molibdenum yang terlihat jelas di permukaan |
|
Rilis atau pengerjaan ulang (Produk pelapisan nikel atau epoksi terlebih dahulu dihilangkan lalu digiling kembali, dan akhirnya dilapisi kembali) |
Alasan pemrosesan pemotongan kawat |
|
|
|
|||||
|
Penghalusan Tepi |
Permukaan ubin-yang dipotong kawat harus bebas dari gerinda yang menonjol, terutama pada busur bagian luar. |
|
melakukan pekerjaan yang buruk lagi (Produk pelapisan nikel atau epoksi dihilangkan terlebih dahulu, kemudian digiling, dan akhirnya dilapisi dengan listrik) |
Alasan pemrosesan pemotongan kawat |
|
|
Lan |
Seharusnya tidak ada pembusukan seperti lubang jarum-di permukaan |
|
Rilis, pengerjaan ulang, atau memo (Produk pelapisan nikel atau epoksi terlebih dahulu dihilangkan lalu digiling kembali, dan akhirnya dilapisi kembali) |
Pemrosesan atau pengalihan perlindungan yang tidak tepat |
|
|
Kulit jeruk |
Seharusnya tidak ada fenomena kulit jeruk yang terlihat jelas di permukaan |
|
Lepaskan,-pelapisan ulang, atau skrap |
Penyebab elektroplating |
|
| Titik Oksigenasi Terlalu Tinggi |
Permukaan produk epoksi tidak boleh memiliki titik gantung lebih dari 2 mm |
|
Umumnya, penanda berbahan dasar minyak-digunakan untuk memperbaiki titik gantung, dan kasus yang parah memerlukan-perawatan pelapisan ulang. |
Penyebab elektroplating |
|
| Terjadi Bubbling atau Edge Lifting pada Lapisan Tepi |
Lapisan tepi tidak boleh memiliki gelembung atau tepi terangkat |
|
Tambah talang (jika pesanan tidak memerlukan ukuran talang); umumnya-pelapisan ulang; dalam kasus yang parah, skrap (Produk pelapisan nikel atau epoksi dihilangkan terlebih dahulu, kemudian dilubangi, dan akhirnya dilapisi dengan listrik) |
Pelapisan listrik mungkin disebabkan oleh talang kecil pada lubang bagian dalam |
|
|
Sudut Komplementer Buruk (menghitam, melepuh, lubang jarum) |
Sudut pelengkap tidak boleh menunjukkan efek menghitam, melepuh, atau lubang jarum. |
|
Rilis, pengerjaan ulang, atau memo (Produk pelapisan nikel atau epoksi dihilangkan terlebih dahulu, kemudian sudut-sudutnya diisi, dan terakhir dilapisi listrik untuk pengerjaan ulang) |
Alasan sudut atau pelapisan yang saling melengkapi |
|
| Sudut Pelengkap yang Buruk |
Tidak boleh ada tonjolan atau cekungan di area pelengkap |
|
Ulangi atau hapus (Produk pelapisan nikel atau epoksi dihilangkan terlebih dahulu, kemudian sudut-sudutnya diisi, dan terakhir dilapisi listrik untuk pengerjaan ulang) |
Alasan untuk sudut tambahan |
|
| Sudut Pelengkap yang Buruk |
Seharusnya tidak ada tonjolan di sudut produk epoksi |
|
Ulangi atau hapus (Produk pelapisan nikel atau epoksi dihilangkan terlebih dahulu, kemudian sudut-sudutnya diisi, dan terakhir, dilapisi dengan listrik) |
Elektroplating atau sudut tambahan |
|
|
Lapisan Terkelupas |
Lapisan pelapis listrik dan matriks tidak boleh dipisahkan |
|
Penggantian atau skrap |
Substrat atau pelapisan buruk |
|
|
Busa Elektroplating |
Tidak boleh terjadi gelembung pada permukaan yang dilapisi listrik |
|
Penggantian atau skrap |
Penyebab elektroplating |
|
|
Gelembung Elektroplating |
Tidak boleh ada fenomena gelembung pada permukaan yang dilapisi listrik |
|
Ulangi atau hapus |
Penyebab atau dampak elektroplating setelah pelapisan |
|
|
Lapisan Elektroplating |
Permukaan yang dilapisi listrik tidak boleh memiliki lapisan taktil |
|
Lepaskan atau buang |
Penyebab elektroplating |
|
| Pengelupasan Lapisan dan Pengangkatan Tepi |
Permukaan pelapis tidak boleh terlepas atau melengkung |
 |
|
Penggantian atau skrap |
Penyebab elektroplating |
|
Makula, Tanda Air |
Permukaan yang dilapisi listrik tidak boleh memiliki bintik kuning atau bekas air |
|
Mengganti (Produk-berlapis nikel dapat langsung diseka dengan asam sulfat encer, dan produk galvanis dapat di-dilapisi ulang) |
Penyebab elektroplating |
|
|
Elektroplating Hitam |
Permukaan yang dilapisi listrik tidak boleh menghitam |
|
Penggantian atau skrap |
Penyebab elektroplating |
|
|
Sudut Potong Segar |
Permukaan yang dilapisi listrik tidak boleh memiliki sudut baru |
|
Penggantian atau skrap |
Perlindungan yang tidak tepat setelah pelapisan listrik |
|
|
Sudut Hilang Elektroplating |
Permukaan tidak boleh mempunyai cacat sudut yang lebih besar dari D1. Produk yang melebihi spesifikasi D1 dapat disetujui untuk standar D2, dengan satu cacat diperbolehkan per permukaan dan dua cacat per produk. |
|
Lepaskan atau tambahkan sudut, pengerjaan ulang, atau skrap (Produk pelapisan nikel atau epoksi dihilangkan terlebih dahulu, kemudian sudutnya diisi, dan terakhir, dilapisi dengan listrik) |
Penyebab elektroplating |
|
|
Gores Setelah Pelapisan |
Permukaannya tidak boleh tergores baru atau lapisan seng terbuka |
|
Mengganti |
Alasan perlindungan aliran pelapisan listrik |
|
|
Korosi Elektrolit |
Tidak boleh ada masuknya material yang parah ke permukaan |
|
Rilis, pengerjaan ulang, atau memo (Produk pelapisan nikel atau epoksi terlebih dahulu dihilangkan lalu digiling kembali, dan akhirnya dilapisi kembali) |
Penyebab elektroplating |
|


9.3.7 Metode pemeriksaan dan standar kualitas talang
Periksa sesuai dengan pesanan atau persyaratan gambar. Perhatikan bahwa ukuran talang setiap tepi dari kumpulan produk yang sama harus seragam dan konsisten. Tidak boleh ada getaran-berbentuk gelombang atau talang bocor.
9.3.8 Metode pemeriksaan dan standar untuk sudut tambahan
★9.3.8.1 Kecuali ditentukan lain oleh pelanggan, semua takik (atau gerinda dan retakan) yang ukurannya melebihi D2-D3 harus menjalani perawatan chamfering.
★9.3.8.2 Sambungan antara sudut dan alas harus rata dan halus, tidak ada celah, pori-pori, menghitam, menggelembung, atau melepuh.
9.3.9 Persyaratan pemeriksaan penampilan lainnya
★9.3.9.1 Untuk tablet yang menghitam, pengisian sudut tidak boleh dilakukan kecuali ditentukan lain.
★9.3.9.2 Untuk tablet berwarna hitam, jika tidak dikirimkan dengan magnetisasi, pastikan kualitas permukaannya dan tidak mengandung magnet.
9.4 Metode pengujian kinerja dan kriteria inspeksi
★9.4.1 Semua produk bermagnet harus menjalani pengujian kinerja (rasio pengambilan sampel dapat dikurangi secara tepat untuk produk dengan spesifikasi besar yang melibatkan kecelakaan keselamatan).
★9.4.2 Untuk produk non-bermagnet, lakukan pengujian kinerja menggunakan sampel yang cacat (termasuk sampel yang memiliki pori-pori, kotoran, cacat permukaan, dll.). Produk dengan cacat atau retakan sudut yang signifikan tidak boleh diambil sampelnya. Untuk produk tanpa cacat tetapi dengan koersivitas rendah, lakukan demagnetisasi pada kumparan kemasan untuk memastikan demagnetisasi lengkap. Demagnetisasi pasca-pengujian harus menghasilkan gaya magnet permukaan di bawah 100G untuk menghindari ketidakpuasan pelanggan.
★9.4.3 Umumnya, pengujian utama adalah fluks magnet, dan hanya diperlukan 5-10 buah magnet permukaan sebagai referensi. Jika pelanggan memiliki item pengujian atau persyaratan pengendalian yang ditentukan, pengujian harus dilakukan sesuai dengan persyaratan pelanggan.
|
Barang |
Metode Inspeksi dan Poin Penting |
Foto |
|
|
Aliran Magnetik |
Cara mengatur ukuran alat ukur: Bentuk persegi,-ubin, dan bentuk memanjang lainnya: setengah panjang dan lebarnya. Lingkaran: Jari-jari. Pastikan jumlah penyimpangan data tetap stabil. Satuan fluks magnet (Wb): 1 Wb sama dengan 1000 mWb, dimana 1 T×m² sama dengan 1 V×S. |
|
|
|
Momen Magnetik |
M=Ф×C, C adalah konstanta kumparan, dalam cm. Ф Nilai fluks magnet yang ditampilkan oleh flux meter. Br=Ф×C/V |
|
|
|
Meja |
Jika tidak ada persyaratan pelanggan, uji medan magnet maksimum biasanya dilakukan (untuk cakram bundar besar, konsistensi satu siklus R/2 penuh harus diuji). Jika pelanggan memintanya, kami akan melakukannya. Satuan medan magnet (T): 1T=10,000Gs |
|
|
|
Membosankan Lubang |
Amati produk yang termagnetisasi dengan lembar observasi garis fluks magnet. |
|
|


★9.4.4 Prinsip pengujian: Permukaan cekung produk berbentuk ubin diuji terlebih dahulu; produk dengan bentuk tidak beraturan diuji terlebih dahulu pada sisi dengan area kontak yang besar; produk dengan lubang cekung diuji terlebih dahulu pada permukaan lubang kecil; produk magnet multi-kutub diuji dengan limbah untuk mengisi dua kutub guna mengukur fluks magnet.
★9.4.5 Standar konsistensi fluks magnet: nilai maksimum dan minimum dikontrol dalam 10%.
★9.4.6 Standar konsistensi magnetik maksimum: Nilai maksimum dan minimum harus dikontrol dalam 250Gs (jika pelanggan tidak memerlukan konsistensi, nilai tersebut dapat dilepaskan dalam 350Gs).
★9.4.7 Standar konsistensi momen magnet: rentang kendali nilai maksimum dan minimum berada dalam 5%.
★9.4.8 Bentuk tidak beraturan atau bentuk ubin dibandingkan dengan nilai data terukur pada sisi yang sama.
10. Proses inspeksi dan metode serta standar inspeksi pabrik
★10.1 Setelah pemeriksaan produk, pemeriksaan proses, dan pemeriksaan pabrik harus diperkuat untuk operasi pengemasan.
★10.2 Kantong produk harus bebas dari air atau kelembapan dan tidak boleh menunjukkan tanda-tanda pemanasan. Untuk produk epoksi, diperlukan minimal 36 jam pasca-ekstraksi dari oven sebelum magnetisasi. Produk pelapisan lainnya dapat dikemas dan dimagnetisasi setelah 2 jam pendinginan dan pengeringan. Saat mengemas produk berlapis seng secara vakum, pendinginan menyeluruh harus dipastikan terlebih dahulu untuk mencegah perubahan warna pada lapisan seng dan terlepasnya lapisan tersebut.
★10.3 Untuk produk pelapis komposit dan epoksi, pastikan tidak ada titik gantung yang terlewat; gunakan-spidol berbahan dasar minyak untuk mengisinya.
★10.4 Untuk produk berlapis nikel atau kromium-, cacat permukaan apa pun, seperti noda air atau warna kuning, dapat dihilangkan dengan menyekanya dengan asam sulfat encer. Namun, produk galvanis tidak boleh dibersihkan, karena dapat merusak lapisan pasif dan mengurangi ketahanan terhadap korosi.
★10.5 Item utama inspeksi proses dan inspeksi pabrik:
|
Nomor Pesanan. |
Barang Inspeksi |
Metode dan Standar Inspeksi | |
|
1 |
Produk Penting |
Konfirmasikan merek, spesifikasi, orientasi, talang, dan lapisan produk yang dikemas. |
|
|
2 |
Persyaratan Magnetik |
Apakah itu termagnetisasi? Apakah magnetnya multi-kutub? 1. Apabila mengemas produk yang tidak bermagnet, tidak diperbolehkan menggunakan batang magnet untuk menarik kemasan agar produk tidak termagnetisasi. 2. Untuk produk bermagnet, kecuali bentuk standar seperti cincin lingkaran murni, balok persegi, dan cakram lingkaran, semua produk lainnya (terutama yang tidak beraturan seperti lubang countersunk, bentuk ubin-, dan trapesium) harus benar-benar mengikuti urutan dan gambar. Tentukan dengan jelas apakah magnetisasi diterapkan dua arah atau satu arah, bersama dengan arah polaritas magnet kutub N dan S, untuk mencegah pembalikan kutub. |
|
|
|
|
||
|
|
|
||
|
3 |
Persyaratan Penandaan Polaritas |
Untuk produk dengan persyaratan pelabelan, metode pelabelan dan warna harus sesuai dengan spesifikasi pesanan. Label harus menarik secara estetika, rapi, konsisten, dan-tahan pudar. |
|
|
4 |
Persyaratan Pencetakan |
Untuk bahan cetakan, verifikasi bahwa teks pada stempel sesuai dengan spesifikasi klien, pastikan tidak ada kesalahan ketik atau kelalaian. Selama pencetakan, cegah perlengkapan menggores lapisan permukaan. Teks harus jelas dan terbaca, menghindari karakter samar atau kabur. Hanya lanjutkan dengan pengemasan berikutnya setelah teks benar-benar kering. |
|
|
5 |
Klip, Mesin Cuci |
Tergantung pada spesifikasi produk, dimensi, orientasi, dan lapisan permukaan, pilih penjepit yang sesuai. Klem atau gasket. Saat memilih klem atau gasket, pertimbangan yang memadai harus diberikan pada ketahanan terhadap kelembapan dan perlindungan terhadap penyerapan kelembapan, karena komponen ini dapat berkarat dan menurunkan kualitas lapisan permukaan. Permukaan klem atau gasket tidak boleh terlalu kasar atau memiliki gerinda. Klem kayu memerlukan perawatan enkapsulasi, dan produk dengan pelapisan seng atau lapisan epoksi sebaiknya menggunakan klem lembut untuk mencegah goresan permukaan. Untuk penjepit kertas, sisi perekatnya harus memiliki lapisan mengkilap untuk mencegah penyerapan kelembapan dan karat selanjutnya. Ketebalan gasket harus memastikan pemisahan yang mudah setelah magnetisasi, sehingga pelanggan dapat menggunakannya dengan nyaman dan aman. Umumnya, produk bundar yang lebih besar dari D13X2mm dan produk persegi yang melebihi 15X10X5mm memerlukan klem atau gasket dalam kemasannya (spesifikasi khusus tunduk pada kebutuhan pelanggan, sebagaimana dirinci dalam pesanan). |
|
|
6 |
Spesifikasi Pengoperasian Pengemasan |
Produk berlapis seng-tidak boleh ditumpuk terlalu tinggi selama pemeriksaan, karena lapisannya dapat terkelupas atau tergores. Tangani dengan hati-hati dan perhatikan kerusakan tepi, cacat sudut, dan goresan permukaan. |
|
|
7 |
Proyek Lainnya |
Sertifikat kesesuaian, penandaan, metode pengepakan, dan persyaratan terkait lainnya. |
|


11. Perlindungan Produkn
11.1 Mencegah Kerusakan Sudut
★11.1.1 Tangani produk dengan hati-hati selama pemeriksaan untuk menghindari kerusakan tepi.
★11.1.2 Metode pengemasan yang masuk akal harus dipilih untuk produk yang dikerjakan ulang, dan terjadinya benturan tepi dan kekurangan sudut harus dipertimbangkan sepenuhnya. Ketinggian penumpukan atau penempatannya harus sesuai.
11.2 Perlindungan karat dan korosi
★11.2.1 Selama proses pemeriksaan, cegah korosi pada permukaan produk akibat keringat tangan.
11.3 Tahan gores
★11.3.1 Untuk produk-berukuran besar, pelat harus dipisahkan untuk mencegah gesekan timbal balik dan goresan baru pada permukaan.
★11.3.2 Saat memeriksa produk, produk tidak boleh bergesekan satu sama lain sehingga menyebabkan goresan.
11.4 Anti-pencampuran
★11.4.1 Setiap batch produk harus ditandai dengan jelas dengan No. batch, kode, nama merek, spesifikasi, kuantitas, dan informasi lainnya.
★11.4.2 Setiap kotak atau barel produk harus memiliki informasi kadar, spesifikasi, kuantitas, dll.
★11.4.3 Peredaran produk secara terpisah harus menyebutkan alasan tersendiri.


12. Prinsip pemrosesan kuantitas yang tidak normal
Jika jumlah produk tidak normal, hal pertama yang harus dilakukan adalah melakukan-inspeksi mandiri. Jika masih terdapat ketidaksesuaian setelah-verifikasi ulang, sebaiknya laporkan ke penanggung jawab untuk konfirmasi kuantitas. Untuk penimbangan produk kecil, diperbolehkan adanya kesalahan bagian atas dan bawah per kantong.
13. Pembuangan produk yang tidak sesuai dan umpan balik mengenai anomali kualitas
★13.1 Produk atau barang yang tidak sesuai yang memerlukan pemrosesan harus segera diisolasi dan diberi label dengan benar dengan rincian termasuk No bagian, spesifikasi, kuantitas, dan karakteristik ketidaksesuaian. Untuk produk yang memerlukan pengerjaan ulang atau perbaikan, label harus ditandai dengan jelas dan diberitahukan tepat waktu. Semua item yang diproses ulang harus menjalani-pemeriksaan ulang.
★13.2 Prinsip penanganan produk yang diproses ulang dan dicat ulang.
| Ulangi Alasan | Bahan Pelapis |
Ulangi Proses |
|
Permukaannya rusak dan perlu digiling (Goresan, goresan, korosi, dll.) |
Nikel, epoksi, kromium, timah, emas |
Setoran-ulang →Setor-ulang (penggilingan) →Setor-ulang |
|
Seng, fosfor |
Menyesali → Melapisi Ulang |
|
|
Pengerjaan ulang talang mesin |
Nikel, epoksi, kromium, timah, emas |
Setoran ulang → Talang → Setoran ulang ulang |
|
Seng, fosfor |
Tepi →Re-celupkan |
|
|
Pengerjaan ulang sudut tambahan atau sudut tambahan |
Nikel, epoksi, kromium, timah, emas |
Isi ulang → Isi sudut → Isi ulang |
|
Seng, fosfor |
Pelengkap →-deposit ulang |
|
|
demagnetisasi |
Nikel, epoksi, kromium, timah, emas |
Deposisi → Demagnetisasi → Reposisi |
|
Seng, fosfor |
Demagnetisasi →Pelapisan Ulang |
★13.3 Jika ditemukan kualitas abnormal dan melebihi proporsi yang ditentukan, departemen atau orang yang bertanggung jawab harus diberitahu dalam waktu 10 menit, dan umpan balik harus dikirim ke supervisor departemen dalam waktu 30 menit.
★13.4 Produk yang cacat akan dikeluarkan untuk pengiriman (lihat catatan rilis historis). Catatan pelepasan harus disimpan dengan baik, dan pelepasan harus disetujui oleh agen pengelola. Produk seperti pengerjaan ulang, perbaikan, produk tidak sesuai, dan produk yang akan ditentukan harus ditandai secara jelas dengan penyebab atau karakteristik tidak sesuai.
